1. Metodoloji Karşılaştırması: Geleneksel Islak Bulamaçtan (Slurry) Tesla'nın Solvent İçermeyen Kuru Elektrot Devrimine
Elektrikli araç (EV) endüstrisinde bir otomobilin menzilini, hızlı şarj (Supercharger) eğrisini ve toplam üretim maliyetini belirleyen en kritik bileşen yapısal batarya paketi (Structural Battery Pack) mimarisidir. Elon Musk ve Tesla mühendislik ekibinin Tesla Model Y, Cybertruck ve yeni nesil Roadster platformlarında ölçeklendirdiği 4680 silindirik batarya hücresi (46 mm çap, 80 mm yükseklik), lityum-iyon pil üretiminde 30 yıldır kullanılan "Islak Kaplama (Wet Slurry Coating)" metodolojisini kökten değiştirerek Solvent İçermeyen Kuru Katot Kaplama (Solvent-Free Dry Electrode Coating) fiziğini endüstriyel gerçeğe dönüştürmüştür.
Geleneksel ıslak üretim metodolojisinde; aktif katot tozu (yüksek nikelli NMC811 veya NMC955), iletken karbon siyahı ve PVDF bağlayıcı polimer, NMP (N-Metil-2-Pirolidon) adı verilen zehirli ve pahalı bir kimyasal çözücü (solvent) içinde karıştırılarak çamur (bulamaç) haline getirilir. Bu çamur alüminyum folyo üzerine sürülür ve 150 metre uzunluğundaki devasa kurutma fırınlarında saatlerce ısıtılarak solventin buharlaşması beklenir. Ancak bu süreçte iki büyük mühendislik zaafı ortaya çıkar:
- Bağlayıcı Göçü (Binder Migration) ve Kılcal Ayrışma: Buharlaşan NMP solventi yüzeye doğru yükselirken yalıtkan bağlayıcı partiküllerini ve ince karbon tozlarını da beraberinde yukarı sürükler. Sonuçta alüminyum folyo ile katot tabakası arasındaki temas zayıflar, iç direnç (DCIR) artar ve kalın elektrotlarda çatlama meydana gelir.
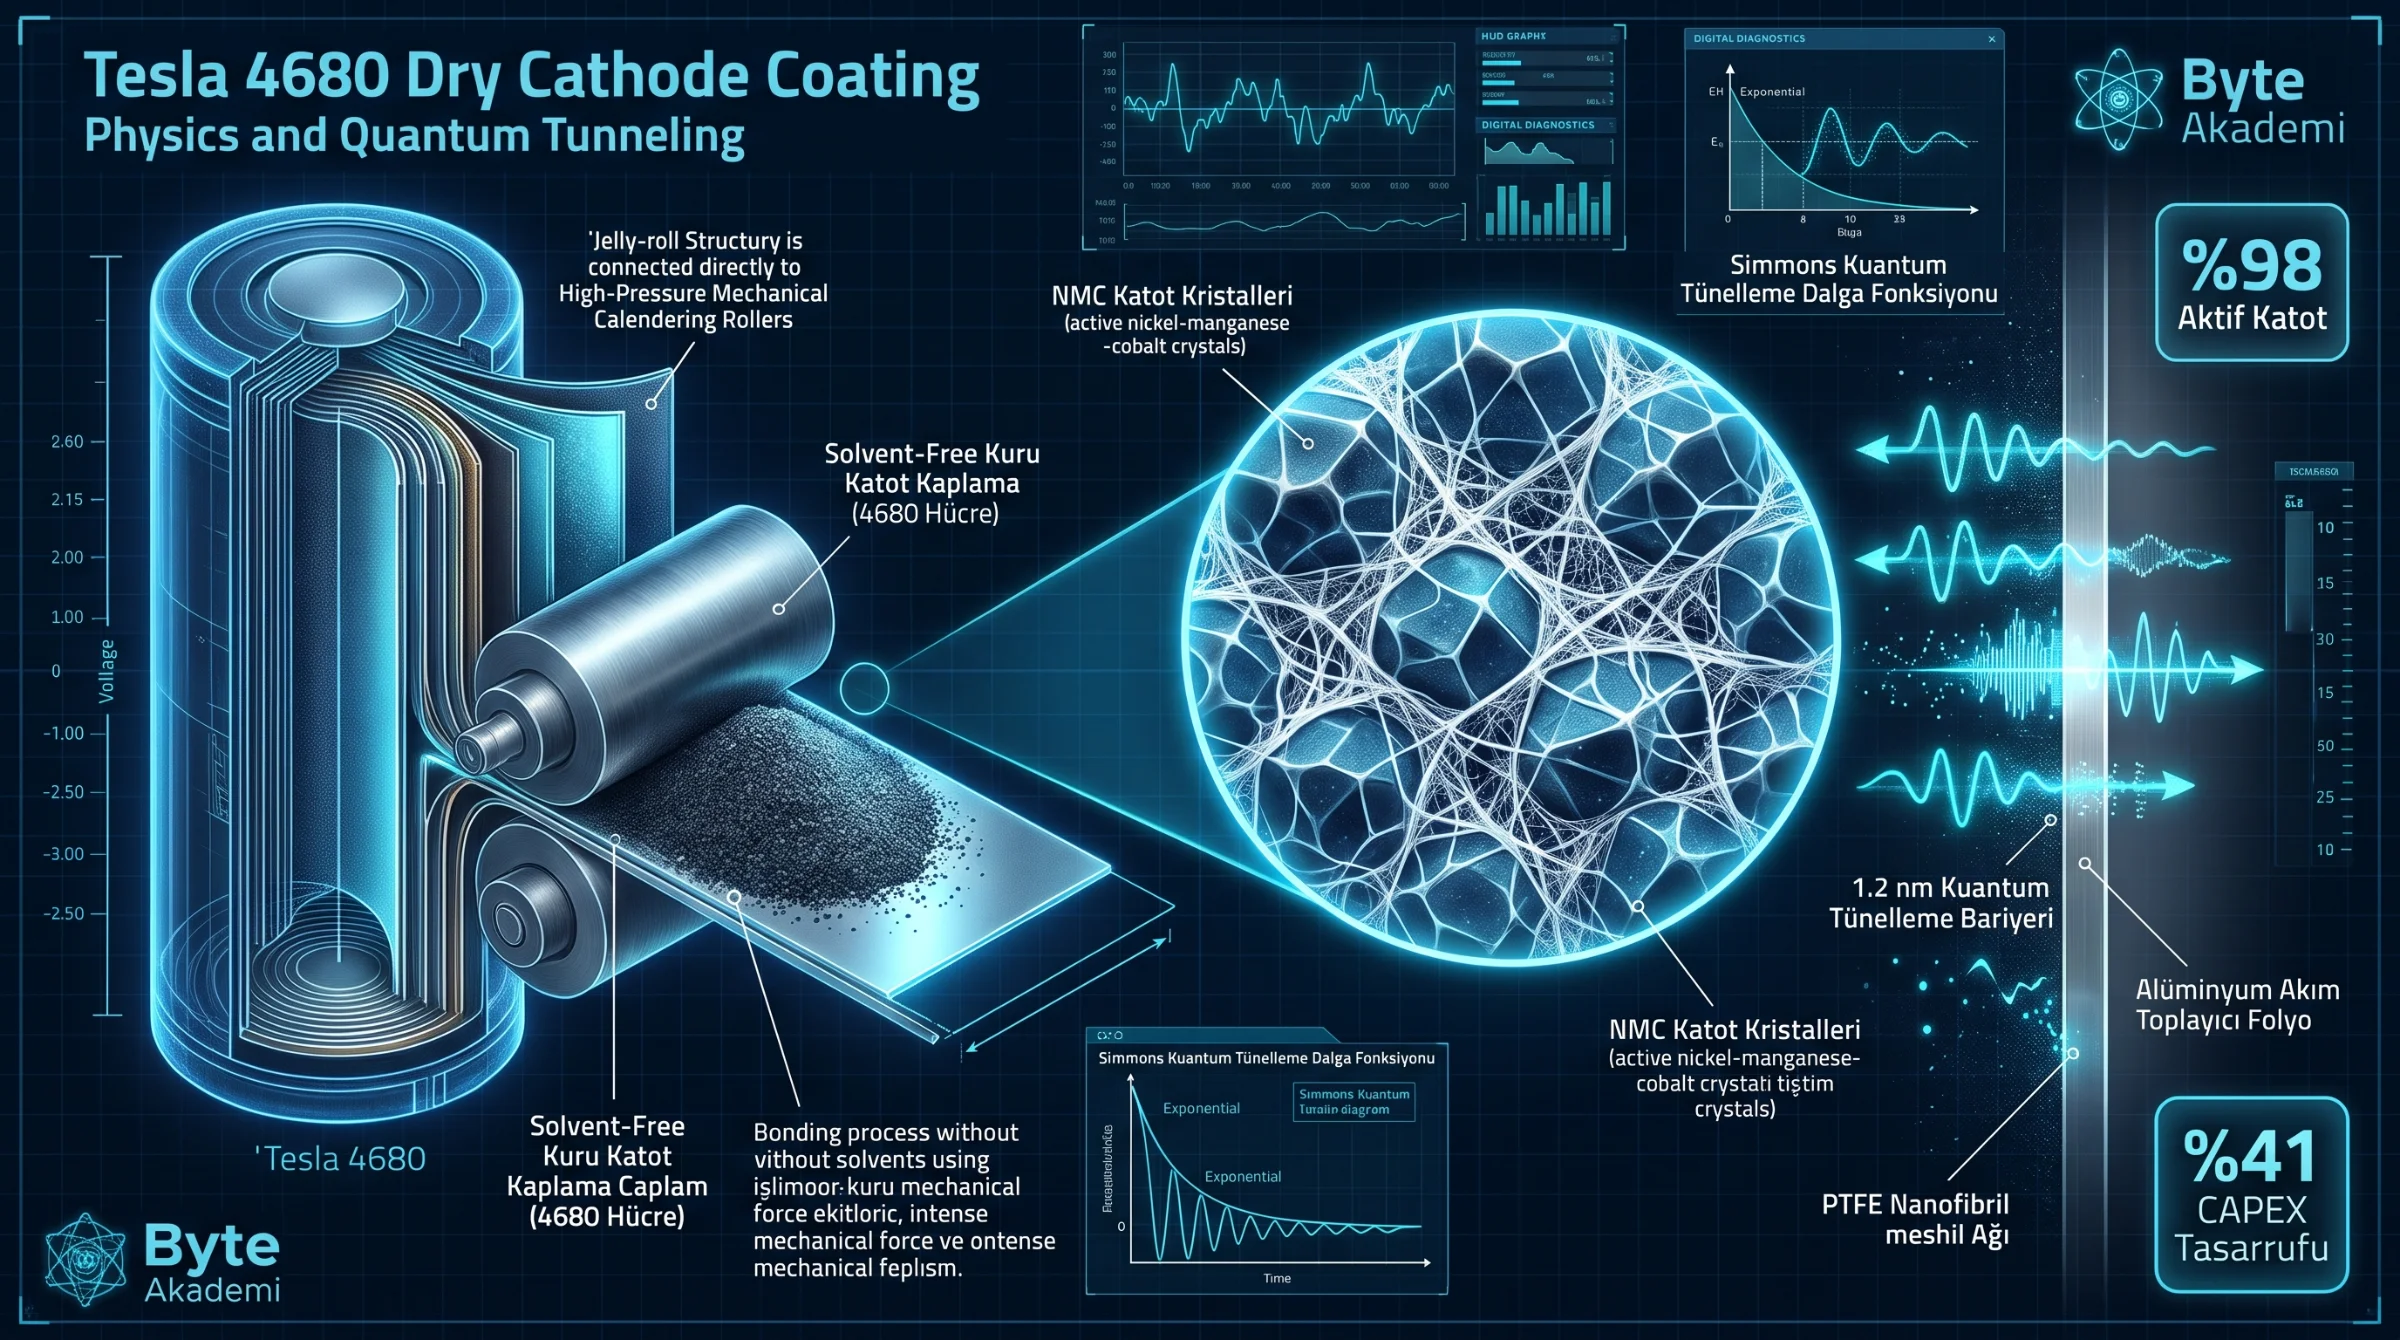
- Kuru Kaplama (Dry Coating) ve PTFE Fibrilasyonu: Tesla'nın Maxwell Technologies'den devralıp Gen-2 4680 hatlarında mükemmelleştirdiği kuru yöntemde ise sıvı solvent tamamen ortadan kaldırılmıştır. Aktif katot kristalleri, gözenekli iletken karbon ve yalnızca %1 ila %2 oranında kuru PTFE (Politetrafloroetilen) tozu yüksek kesme kuvveti (high-shear jet milling) altında karıştırılır. Kesme stresi altında PTFE molekülleri çözünmek yerine fibrilasyona uğrar; yani nanometre ölçeğinde mikroskobik bir "örümcek ağı" oluşturarak katot tozlarını birbirine mekanik olarak kilitler. Ardından bu kuru toz karışımı, yüksek basınçlı sıcak kalender silindirlerinden (calendering rolls) geçirilerek doğrudan serbest duran bir film (free-standing film) halinde alüminyum akım toplayıcı folyoya lamine edilir.
Kuru katot kaplamada elektronlar, yalıtkan PTFE nano-ağlarını fiziksel temasla değil, 1.2 nanometrelik bariyerleri aşan kuantum tünelleme fiziğiyle geçerek alüminyum folyoya ulaşır.
2. Kuantum Dinamikleri: Katot-Folyo Arayüzünde Elektronların Kuantum Tünelleme Davranışı
Bir lityum-iyon batarya hücresinde elektrokimyasal enerji depolama kapasitesini lityum iyonlarının difüzyonu belirlerken, aracın anlık güç çıkışını (Plaid / Cyberbeast modundaki 1.000+ beygirlik deşarj akımını) ve 250 kW – 350 kW DC ultra hızlı şarj performansını ise katot içindeki elektron transfer fiziği yönetir.
Katot aktif maddesi olan Lityum-Nikel-Manganez-Kobalt-Oksit (NMC) kristalleri doğası gereği yarı-iletken/yalıtkan karakterdedir. Üstelik bu partikülleri bir arada tutan PTFE (Teflon) fibrilleri, yaklaşık 8 eV bant aralığına (bandgap) sahip mutlak bir dielektrik yalıtkandır! Klasik elektromanyetik teoriye göre, aralarında yalıtkan PTFE nanolifleri bulunan aktif katot partikülleri ile karbon siyahı (Carbon Black) ağları arasında elektron akışı olmaması gerekir. İşte bu noktada Kuantum Mekaniği ve Kuantum Tünelleme (Quantum Mechanical Tunneling) devreye girer:
- Perkolasyon Eşiği (Percolation Threshold) ve Tünelleme Bariyeri: Tesla'nın kuru kalenderleme silindirleri, katot tozlarını 3 geçişli (3-pass) yüksek tonajlı sıkıştırma altında 3.5 g/cm3 üzerinde bir yoğunluğa presler. Bu ekstrem sıkıştırma, iletken karbon nanopartikülleri arasındaki mesafeyi (yalıtkan PTFE bariyer kalınlığını) 1 ila 3 nanometre (nm) seviyesinin altına indirir.
- Simmons Kuantum Tünelleme Akımı: İki iletken karbon düğümü arasındaki mesafe ($d$) 2 nanometrenin altına düştüğünde, elektronun de Broglie dalga fonksiyonu ($\psi$) yalıtkan PTFE potansiyel bariyerinin içinde sıfırlanmaz; bariyerin diğer tarafına sızar. Elektronlar fiziksel temas olmasa dahi yalıtkan polimer duvarını kuantum tünelleme yoluyla aşarak alüminyum folyoya (akım toplayıcıya) sıçrar.
- Schottky Kontağı ve Arayüzey Direnci: Islak kaplamada solvent buharlaşırken alüminyum folyo yüzeyinde bıraktığı mikro boşluklar tünelleme mesafesini 5 nm'nin üzerine çıkararak kuantum akımını üstel (eksponansiyel) olarak keser. Kuru kaplamada ise karbon kaplı alüminyum folyo üzerine doğrudan sıcak preslenen kuru film, bariyer genişliğini atomik ölçekte (~0.8 - 1.5 nm) sabitleyerek omik (Ohmic) karaktere yakın kesintisiz bir kuantum elektron otobanı kurar.
// KUANTUM TÜNELLEME AKIM YOĞUNLUĞU (SIMMONS DENKLEMİ - KURU KATOT MATRİSİ)
J_tunnel = (e^2 / (2 * pi * h * d^2)) * (Phi_B * exp(-A * d * sqrt(Phi_B)))

// TÜNELLEME İLETKENLİĞİNİN MESAFEYE (d) ÜSTEL BAĞIMLILIĞI:
G_quantum(d) = G_0 * exp( - (2 * d / h_bar) * sqrt(2 * m_e * Phi_B) )

J_tunnel : Katot İçi Kuantum Tünelleme Akım Yoğunluğu (A/cm²)
d        : İletken Karbon Taneleri Arası PTFE Bariyer Kalınlığı (0.8 nm - 2.5 nm)
Phi_B    : PTFE / Oksit Potansiyel Bariyer Yüksekliği (eV)
m_e      : Elektronun Etkin Kütlesi (9.11 x 10^-31 kg)
h_bar    : İndirgenmiş Planck Sabiti (1.054 x 10^-34 J.s)

// MÜHENDİSLİK SONUCU: Kalenderleme basıncı ile 'd' mesafesi 3 nm'den 1.2 nm'ye
// indirildiğinde, kuantum tünelleme iletkenliği 10.000 kat artar!
[Islak Kaplama vs. Tesla Kuru Kaplama: Katot Kalınlığı Boyunca Elektron Tünelleme Ağı]
ISLAK KAPLAMA (NMP Solventli) TESLA 4680 KURU KAPLAMA (PTFE Fibril)
+-----------------------------------+ +-----------------------------------+
| Üst Yüzey: Yalıtkan PVDF Yığılması| | Homojen %98 Aktif NMC811/955 Dağılım|
| (Bağlayıcı Göçü - Yüksek Direnç)| | [o]--(~1.2nm Tünelleme)--[o] |
| [o] (Kopuk) [o] | | | (PTFE Nano-Örümcek Ağı) | |
| \ d > 5 nm (Tünelleme Yok)| | [o]--(~1.2nm Tünelleme)--[o] |
|=================[Boşluk]==========| |===================================|
| Alüminyum Akım Toplayıcı Folyo| | Alüminyum Folyo (Tam Kuantum Kontak)|
+-----------------------------------+ +-----------------------------------+3. Üretim Verimliliği ve Elektrokimyasal Performans Tablosu
Tesla'nın 4680 batarya mimarisinde uyguladığı kuru katot (Dry Cathode) sürecinin, geleneksel NMP solventli ıslak kaplama hatlarıyla (2170 ve prizmatik hücreler) mühendislik ve ekonomik karşılaştırması aşağıdadır:
| Mühendislik ve Üretim Parametresi | Geleneksel Islak Kaplama (Wet Slurry - NMP) | Tesla 4680 Kuru Katot Kaplama (Dry Electrode) |
|---|---|---|
| Çözücü (Solvent) ve Kurutma Fırını | Zehirli NMP Solventi + 150m Kurutma Fırını | %0 Solvent (Tamamen Kuru Toz Laminasyonu) |
| Bağlayıcı Polimer ve Aktif Madde Oranı | %3 – %5 PVDF Bağlayıcı (%94-95 Aktif Katot) | %1 – %2 Fibrilize PTFE (%97 - %98 Aktif Katot) |
| Silindir Sıkıştırma (Calendering) Geçişi | Kurutma + Sıkıştırma (Uzun Hat) | 3 Silindir Geçişinde Hedef Yoğunluk (3x Hız) |
| Kuantum Tünelleme Bariyer Mesafesi (d) | Düzensiz (2.5 nm – 8.0 nm / Bağlayıcı Göçü) | Homojen ve Sabit (0.8 nm – 1.8 nm Perkolasyon) |
| Enerji Yoğunluğu ve Çevrim Ömrü | ~240 – 250 Wh/kg | 260 Wh/kg (Hedef: 340 Wh/kg) / 2.000 Çevrimde %90 Kapasite |
| Fabrika Alanı, Enerji ve Ekipman (CAPEX) | 100% Referans Maliyet ve Yüksek Enerji Tüketimi | %41 Daha Düşük Ekipman Yatırımı ve 10x Küçük Hat |
4. Soru-Cevap: Tesla 4680 Kuru Batarya Teknolojisi Hakkında Merak Edilenler
Soru 1: Kuru katot kaplama teknolojisi elektrikli araç sahipleri için günlük kullanımda neyi değiştiriyor?
Cevap: Kuru kaplama sayesinde elektrot kalınlığı çatlama olmadan artırılabildiği ve iç direnç (kuantum tünelleme sürekliliği sayesinde) düştüğü için, 4680 hücreli bir Tesla Model Y veya Cybertruck yüksek akımlı DC hızlı şarj (Supercharger) sırasında daha az ısınır. Ayrıca 2.000 tam şarj-deşarj döngüsünden (yaklaşık 960.000 km / 600.000 mil sürüş) sonra bile batarya kapasitesinin %90'ını koruyarak ikinci el elektrikli araç değerini ve batarya ömrünü güvenceye alır.
Soru 2: Kuru elektrot sürecini ölçeklendirmek neden 8 yıl sürdü? Mühendislik darboğazı neydi?
Cevap: En büyük zorluk katot tozlarının (NMC kristallerinin) elmas kadar sert ve aşındırıcı olmasıydı. Yüksek basınçlı çelik silindirler (calendering rolls) kuru katot tozunu ezerken silindir yüzeyleri mikron düzeyinde esniyor, aşırı ısınma nedeniyle PTFE topaklanıyor ve folyo üzerinde mikro çatlaklar oluşuyordu. Tesla bu sorunu özel moleküler ağırlıklı PTFE sentezi ve 3 aşamalı değişken kesme (shear) karıştırma patentiyle aşarak %92'nin üzerinde sağlam üretim verimliliğine (yield) ulaştı.
Soru 3: Kuru kaplama teknolojisi geleceğin Katı Hal Bataryaları (Solid-State Batteries) için neden zorunludur?
Cevap: Yeni nesil sülfür bazlı Katı Hal Elektrolitleri (All-Solid-State Batteries), ıslak kaplamada kullanılan polar solventlerle (NMP vb.) temas ettiğinde anında kimyasal olarak bozunur ve zehirli hidrojen sülfür gazı çıkarır. Dolayısıyla Tesla'nın bugün 4680 hücrelerinde seri üretime geçirdiği solvent içermeyen kuru elektrot mimarisi, aslında geleceğin 500 Wh/kg'lık katı hal bataryalarının tek üretim köprüsüdür.