1. Giriş (Makro Yaklaşım): 70 Parçadan Tek Parçaya Giga Press Devrimi
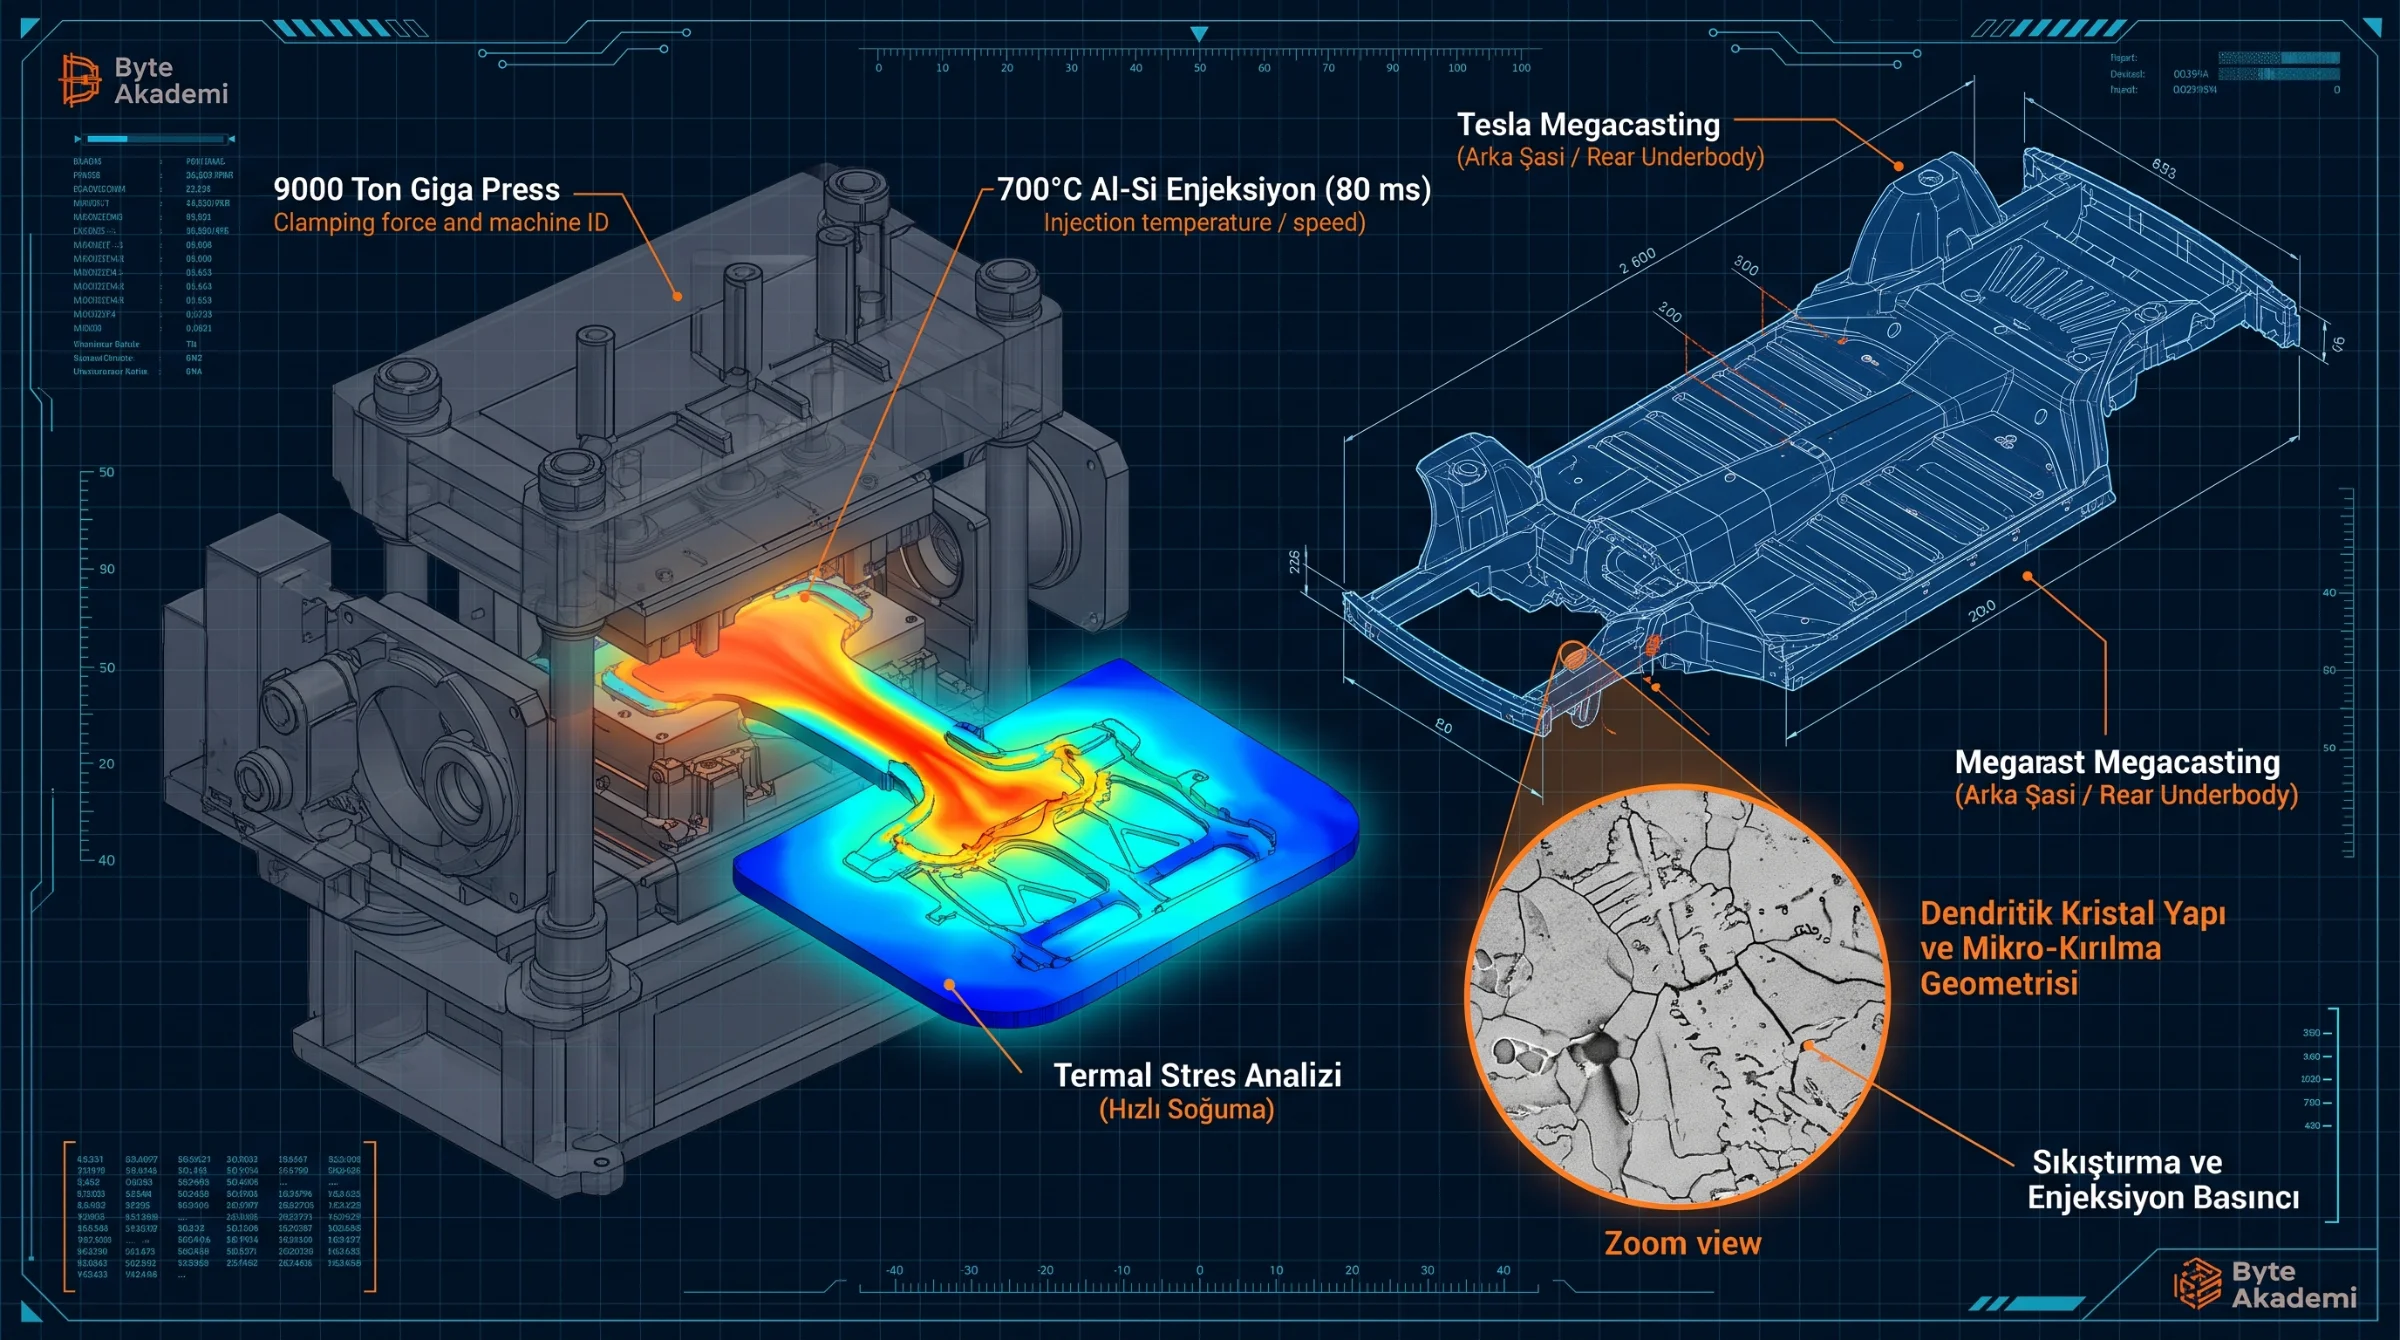
Geleneksel otomotiv üretiminde bir aracın arka alt şasisi (rear underbody), sac levhaların preslenmesi ve robotik kollarla 70 ila 100 ayrı parçanın punta kaynağı, perçin ve yapısal yapıştırıcılarla birleştirilmesiyle üretilir. Ancak her bir kaynak noktası, termal deformasyon (ısıdan etkilenen bölge - HAZ) ve geometrik tolerans kayması demektir. Tesla, İtalyan IDRA grubu ile geliştirdiği 6.000 ila 9.000 ton kilitleme kuvvetine (clamping force) sahip devasa Giga Press (Yüksek Basınçlı Enjeksiyon Döküm - HPDC) makineleriyle bu mimariyi kökten değiştirdi.
Boyu bir ev büyüklüğünde olan bu dev döküm preslerinde, yaklaşık 700°C – 720°C sıcaklıktaki erimiş alüminyum alaşımı, 80 ila 130 kg'lık tek bir atışla (shot weight), saniyede 100 m/s'ye varan kapı hızlarıyla (gate velocity) çelik kalıp boşluğuna yalnızca 80 – 100 milisaniye (saliseler) içinde enjekte edilir. Ancak makro ölçekteki bu üretim mucizesi, mikro ve moleküler ölçekte malzeme biliminin en çetin sınavlarından birini doğurur: Termal şok, dendritik katılaşma ve içsel rezidüel (kalıntı) stres dinamikleri.
Standart yüksek mukavemetli döküm alüminyumları, dökümden sonra iç stresi atmak ve kristalleri güçlendirmek için T6 ısıl işlemine (400°C+ fırınlama ve su verme) ihtiyaç duyar. Ancak 1.5 metre boyundaki ince cidarlı yekpare bir şasiyi fırına sokup suya daldırdığınızda parça burkulur (distortion) ve montaj toleranslarını kaybeder. Tesla metalurjistleri, silisyum (Si), magnezyum (Mg), bakır (Cu) ve vanadyum/titanyum oranlarını optimize ederek ısıl işlem gerektirmeden (cast-and-use) akma dayanımı sağlayan özel bir hipoötektik Al-Si alaşımı geliştirmiştir.
700°C'deki sıvı alüminyum 80 milisaniyede kalıba çarpıp donarken, şasinin kaderini 9.000 tonluk pres değil, mikrometre ölçeğindeki dendrit kristallerinin arasındaki büzülme stresi belirler.
2. Metalurjik Faz Değişimleri: Saliseler İçinde Kristal Yapı ve Mikro Çatlak Geometrisi
700°C'deki sıvı metal, içinden soğutma kanalları geçen 200°C'lik H13 takım çeliği kalıp yüzeyine çarptığı anda saniyede 50°C ila 500°C (K/s) arasında değişen ekstrem bir soğuma hızıyla karşılaşır. Bu aşırı hızlı faz değişimi (sıvıdan katıya geçiş), metalin iç yapısında üç farklı katman ve mikro kusur mekanizması oluşturur:
- Cilt Katmanı (Skin Layer) ve İnce Eş Eksenli Kristaller: Kalıp duvarına ilk temas eden 0.5 – 1 mm'lik dış yüzeyde aşırı soğuma (undercooling) gerçekleşir. Burada alfa-Al (α-Al) fazı çok ince ve sıkı kristaller halinde donar. Bu dış kabuk, şasinin yorulma (fatigue) ve darbe direncinin en yüksek olduğu zırh katmanıdır.
- Dendritik Büyüme ve Ötektik Silisyum Ağı: Kalıbın iç kesimlerine doğru soğuma hızı düşer. Birincil α-Al kristalleri ağaç dallarına benzeyen dendritler (dendritic arms) şeklinde büyürken, aralarında kalan sıvı fazda Al-Si ötektik fazı katılaşır. Eğer stronsiyum (Sr) gibi modifiye ediciler tam karışmazsa, silisyum iğne şeklinde (acicular) kristalleşir ve bu sivri uçlar moleküler düzeyde çentik etkisi (stress concentrator) yaratarak mikro çatlakların başlangıç noktasını oluşturur.
- Katılaşma Büzülmesi (Shrinkage) ve Sıcak Yırtılma (Hot Tearing): Alüminyum sıvı halden katı hale geçerken hacimsel olarak yaklaşık %6 ila %7 oranında büzülür (küçülür). İnce nervürler milisaniyeler içinde donup katılaşırken, kalın bağlantı düğümleri (nodes) hala yarı-katı (mushy zone) haldedir. Donan kısımlar yarı-katı bölgeleri çektiğinde, tane sınırlarındaki (grain boundaries) ince sıvı film yırtılır ve intergranüler mikro çatlak geometrisi meydana gelir.
// HALL-PETCH BAĞINTISI VE TERMAL KALINTI STRES DENKLEMİ
// 1. Tane Boyutunun Akma Dayanımına Etkisi (Hall-Petch):
sigma_y = sigma_0 + (k_y / sqrt(d_grain))

// 2. Kalıp İçi Hızlı Soğuma Kaynaklı Termal Stres:
sigma_thermal = E * alpha * Delta_T / (1 - nu)

sigma_y       : Malzemenin Akma Dayanımı (MPa)
d_grain       : Ortalama Kristal Tane Çapı (mikrometre - küçüldükçe dayanım artar!)
E             : Elastisite Modülü (~70 GPa - Alüminyum)
alpha         : Termal Genleşme Katsayısı (~23 x 10^-6 /K)
Delta_T       : Cidar ile Merkez Arasındaki Anlık Sıcaklık Farkı (K)
nu            : Poisson Oranı (~0.33)
3. Stres Analiz Grafikleri ve Kalıp İçi Fiziksel Parametreler
Giga Press kalıbı içinde erimiş metalin akışından katılaşma sonuna kadar geçen 0 ile 5 saniye arasındaki basınç, sıcaklık ve içsel çekme gerilmesi (von Mises stresi) dağılımı incelendiğinde, en kritik bölgenin Faz-3 (Yoğunlaştırma / Intensification) evresi olduğu görülür.
  [Kalıp İçi Basınç & Moleküler Çekme Stresi - Zaman Analiz Grafiği]

  Basınç / Stres (MPa)
   120 |                        ___________________  <-- Piston Yoğunlaştırma Basıncı (100-120 MPa)
   100 |                       /                   \     (Gözenekleri ve büzülmeyi ezer)
    80 |                      /                     \
    60 |                     /      .-'''-.          \___  <-- Kalıntı İç Stres (Residual Stress: ~45 MPa)
    40 |          Dolum      /     .'       '.            \_________________
    20 |        (80 ms)    /    .'  Sıcak    '.          (Kalıp Açılma & Çarpılma Riski)
     0 |________.---------'___.'   Yırtılma   '.___________________________
       0 ms    20 ms    100 ms     500 ms     1500 ms    3000 ms         5000 ms (Zaman)
       |-- Faz 1: Enjeksiyon --|-- Faz 2: Katılaşma & Faz 3: Yoğunlaştırma --|
Kalıp içerisindeki farklı şasi bölgelerinin soğuma hızı, tane boyutu ve mikro çatlak risk profili aşağıdaki mühendislik tablosunda karşılaştırılmıştır:
| Şasi Bölgesi & Cidar Kalınlığı | Soğuma Hızı (K/s) | SDAS (Dendrit Kol Aralığı) | Baskın Stres Türü | Mikro Kusur & Çatlak Riski |
|---|---|---|---|---|
| İnce Takviye Nervürleri (2.5 – 3.5 mm) | 300 – 500 K/s (Çok Hızlı) | 8 – 12 µm (Çok İnce) | Basma / Akış Kayma Stresi | Soğuk Birleşme (Cold Shut) İzi |
| Ana Şasi Duvarları (4.0 – 6.0 mm) | 80 – 150 K/s (Orta-Hızlı) | 18 – 25 µm (Dengeli) | Dengeli Termal Gerilme | Mikro Gaz Gözenekliliği (<%1) |
| Süspansiyon Kulesi Düğümleri (12 – 20 mm) | 15 – 40 K/s (Yavaş) | 35 – 55 µm (Kaba Taneli) | Yüksek Üç Eksenli Çekme Stresi | Büzülme Boşluğu & Sıcak Yırtılma |
| Yolluk / Kapı Girişi (Gate Zone) | Türbülanslı / Erozyonlu | Düzensiz / Kayma Bantlı | Hidrodinamik Kayma (100 m/s) | Kalıp Çeliği Erozyonu (Soldering) |
Tabloda görüldüğü üzere, ince nervürler saliseler içinde donarken 15-20 mm kalınlığındaki amortisör kulesi bağlantı noktaları en son katılaşır. Bu sorunu çözmek için Giga Press kalıplarında Yüksek Vakum Sistemi (50 mbar altı) ile içerideki hava tamamen boşaltılır ve katılaşmanın son anında bölgesel Sıkıştırma Pim’leri (Squeeze Pins) yarı-katı metalin üzerine tonlarca basınç uygulayarak büzülme boşluklarını moleküler düzeyde kapatır.
4. Gelecek Projeksiyonu: 16.000 Tonluk "Unboxed" Tek Parça Gövde ve Yapay Zeka Metalurjisi
Otomotiv üretiminde dev döküm (Gigacasting) teknolojisi henüz başlangıç aşamasındadır. Önümüzdeki 5 ila 10 yıllık mühendislik projeksiyonunda şu üç devrimsel adım öne çıkmaktadır:
- Ön + Arka + Batarya Taşıyıcının Tek Atışta Dökümü (16.000+ Ton Presler): Şu an ayrı dökülen ön ve arka alt şasilerin, yapısal batarya paketi (Structural Battery Pack) çerçevesiyle birleştirilerek tüm araç tabanının tek bir enjeksiyon vuruşunda üretilmesi.
- Dijital İkiz ve Akustik Emisyon ile Canlı Çatlak Tespiti: Her döküm sonrasında X-Ray (endüstriyel BT taraması) çekmek yerine, kalıp içine yerleştirilen piezoelektrik sensörlerle metal donarken çıkardığı ultrasonik mikro çatlak seslerinin (Acoustic Emission) yapay zeka tarafından milisaniyede analiz edilmesi.
- Çarpışma Anında Kontrollü Kırılan Fonksiyonel Dereceli Alaşımlar: Kalıp içi lokal manyetik alanlar ve değişken soğutma kanalları (Conformal Cooling - 3D baskı kalıp çekirdekleri) kullanılarak; şasinin kabin kısmının ultra sert, tampon bağlantı uçlarının ise kaza enerjisini sönümleyecek kadar sünek (katlanabilir) kristal yapıda dökülmesi.